 PусскийPусский

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-28 Происхождение:Работает


В процессе теплопередачи дверных панелей используются контролируемые тепло, давление и время контакта для переноса декоративных узоров с несущей пленки на ПВХ, ДПК и другие совместимые поверхности дверных панелей. Он широко используется для изготовления текстуры дерева, мрамора и других декоративных покрытий без традиционной поверхностной печати.
Успешная передача тепла зависит от четырех основных факторов: температуры, давления, скорости производства и совместимости декоративной фольги . Неправильные настройки могут привести к отслаиванию, складкам, пузырям, неполному переносу рисунка и деформации поверхности.
В этом руководстве объясняется, как работает этот процесс, как контролировать основные параметры и как производители могут улучшить качество декоративных дверных панелей с помощью подходящего оборудования для горячей штамповки.
Оглавление
Теплопередача дверной панели, также известная как горячее тиснение или термоперенос фольгой , представляет собой процесс декорирования поверхности, при котором напечатанные декоративные слои переносятся с несущей пленки на подготовленную панель.
В ходе процесса нагретый валик прижимает декоративную пленку к панели. Тепло активирует механизмы отделения и склеивания фольги, а давление устанавливает контакт между декоративным слоем и подложкой.
После достижения соответствующих условий отделения несущая пленка отделяется, оставляя на поверхности панели декоративный рисунок.
Этот процесс обычно применяется к:
Дверные панели ПВХ и пенопласт ПВХ.
Дверные панели и декоративные профили из ДПК.
Совместимые МДФ и деревянные панели.
Панели шкафа ПВХ.
Декоративные стеновые и мебельные панели.
В отличие от обычного ламинирования пленки, горячее тиснение обычно переносит выбранные функциональные и декоративные слои с основы, а не прикрепляет всю несущую пленку к основе навсегда.
Точный процесс зависит от конструкции фольги и поверхности панели.

Типичный процесс непрерывной горячей штамповки включает шесть основных стадий.
Панель должна быть чистой, стабильной по размерам и совместимой с декоративной пленкой.
Удалите пыль, масло, отслоившиеся частицы и другие загрязнения, которые могут помешать склеиванию.
Перед запуском машины проверьте толщину панели, плоскостность и состояние поверхности.
Установите рулон декоративной фольги в соответствии с направлением намотки производителя и требованиями машины.
Выровняйте фольгу по поверхности панели и отрегулируйте натяжение полотна, чтобы избежать складок и бокового смещения.
Убедитесь, что декоративный слой правильно обращен к подложке.
Нагрейте штамповочный валик до начальной рабочей температуры, рекомендованной для выбранной фольги и подложки.
Перед началом производства дайте системе отопления стабилизироваться.
Проверьте однородность температуры по всей рабочей ширине, если имеется подходящее измерительное оборудование.
Установите давление так, чтобы добиться равномерного контакта, не сдавливая и не деформируя дверную панель.
Отрегулируйте скорость конвейера так, чтобы обеспечить достаточное время контакта для переноса декоративного слоя.
Температуру, давление и скорость следует оценивать вместе, а не по отдельности.
При прохождении панели через нагретую контактную зону декоративный слой приклеивается к подготовленной поверхности.
Несущая пленка отделяется в соответствии с указанными условиями отделения фольги.
Некоторые системы фольги допускают разделение в теплом состоянии, тогда как другие требуют охлаждения перед выпуском.
Дайте декорированной панели стабилизироваться перед укладкой или последующей обработкой.
Осмотрите:
Полный перенос рисунка.
Однородный внешний вид поверхности.
Правильная адгезия.
Морщины или захваченный воздух.
Поверхностные царапины и деформации.
Чистое отделение несущей пленки.
Запишите утвержденные настройки процесса для будущих производственных партий.
Температура является одной из наиболее важных переменных при горячей штамповке дверных полотен.
Для активации системы переноса фольги необходимо достаточное количество тепла, но чрезмерное тепло может повредить декоративную пленку или деформировать термочувствительные материалы.
Не существует универсальной температуры, подходящей для каждой декоративной пленки и дверной панели.
Требуемая температура зависит от:
Отделение фольги и химия клея.
Материал подложки и обработка поверхности.
Роликовый метод нагрева.
Толщина несущей пленки.
Время контакта.
Скорость производства.
Температура окружающей среды и основания.
Некоторые приложения горячей штамповки работают при температуре примерно 100–180 ° C, но этот широкий диапазон является лишь иллюстрацией различий в зависимости от различных материалов и процессов. Его не следует рассматривать как рекомендуемую настройку для каждой дверной панели из ПВХ или ДПК.
Всегда узнавайте у поставщика фольги правильное окно обработки и подтверждайте его посредством производственных испытаний.
Недостаточное тепло может помешать полной активации системы передачи.
Возможные результаты включают в себя:
Неполный перенос рисунка.
Слабая адгезия.
Отслаивание декоративного слоя.
Неравномерный цвет или отсутствие участков рисунка.
Плохой релиз с носителя фильма.
При возникновении подобных проблем проверьте фактическую температуру ролика и время контакта, прежде чем просто увеличивать заданное значение.
Чрезмерное нагревание может вызвать:
Деформация панелей ПВХ.
Изменение цвета фольги.
Изменение блеска поверхности.
Искаженные декоративные узоры.
Повреждение несущей пленки.
Чрезмерное растекание клея.
Для термочувствительных панелей увеличение времени контакта или изменение других условий процесса может быть предпочтительнее, чем повышение температуры за пределы тепловых пределов подложки.
Производители должны:
Дайте нагретому ролику достичь стабильного рабочего состояния.
Проверьте точность измерения температуры.
Следите за изменениями температуры подложки.
Проверьте неравномерность нагрева по ширине ролика.
Запишите утвержденные настройки для каждой комбинации фольги и подложки.
Стабильный нагрев уменьшает различия между отдельными панелями и помогает поддерживать единообразие декоративной отделки.
Давление обеспечивает плотный контакт декоративной пленки с дверной панелью во время теплопередачи.
Правильное давление позволяет нанесенному слою скрепиться равномерно, не повреждая подложку.
Если давление ролика слишком низкое, фольга может не касаться всей поверхности панели.
К типичным дефектам относятся:
Неполный перенос рисунка.
Плохая адгезия.
Воздушные карманы.
Неравномерное оформление.
Краевой подъем.
Слишком сильное давление может деформировать доску или повредить фольгу.
Возможные проблемы включают в себя:
Следы сжатия.
Искаженный рисунок поверхности.
Деформация панели.
Потеря блеска поверхности.
Преждевременный износ роликов.
Начните с условий, рекомендованных поставщиком машины и фольги.
Проверьте постоянство толщины панели, параллельность роликов и равномерность контакта.
Проведите испытание на типичных дверных панелях, затем постепенно регулируйте давление, контролируя адгезию и внешний вид поверхности.
Важно: Давление в пневматическом цилиндре не совпадает с фактическим контактным давлением на границе раздела ролик-панель. Соотношение зависит от геометрии роликов, ширины контакта, конструкции машины и других факторов.
Скорость производства определяет, как долго декоративная пленка остается в контакте с нагретым валиком.
При заданной длине контакта увеличение скорости уменьшает время контакта.
Более высокая скорость может увеличить производительность, но сокращает время, необходимое для передачи тепла.
Если время контакта становится недостаточным, производители могут столкнуться со слабой адгезией или неполной передачей рисунка.
Более низкая скорость увеличивает время контакта, что может улучшить передачу в некоторых приложениях.
Однако чрезмерное воздействие может привести к перегреву чувствительных материалов или повреждению декоративных слоев.
Эти три параметра должны корректироваться как комбинированный процесс.
Параметр | Слишком низко | Слишком высокий |
|---|---|---|
Температура | Неполный перенос, слабая адгезия | Повреждение фольги, деформация панели |
Давление | Плохой контакт, неполные узоры | Следы сжатия, повреждение подложки |
Скорость производства | Чрезмерное нагревание | Недостаточная теплопередача |
Натяжение фольги | Морщины, нестабильное отслеживание | Проблемы с растяжением, разрывом или отслеживанием |
Для обеспечения повторяемости производства производители должны установить утвержденные параметры процесса для каждой основной комбинации материала фольги, подложки и конструкции панели.
Декоративная пленка доступна с различными рисунками, отделкой поверхности и переводными конструкциями.
Выбор фольги, совместимой с подложкой и методом обработки, имеет важное значение для достижения надежных результатов.
Узоры под дерево воспроизводят внешний вид деревянных поверхностей, не требуя использования массива дерева.
Типичная отделка включает в себя:
Текстура древесины с эффектом дуба.
Узоры с эффектом ореха.
Отделка в стиле тика.
Текстуры светлого и темного дерева.
Эти отделки обычно используются для внутренних дверей, панелей шкафов, поверхностей мебели и декоративных строительных материалов.
Пленки с эффектом мрамора и камня создают декоративные узоры, напоминающие натуральный камень.
Они используются для некоторых дверных панелей, стеновых панелей и поверхностей мебели, где требуется постоянный декоративный вид.
Однотонные конструкции используются для создания однородных декоративных поверхностей.
Общие области применения включают современные межкомнатные двери, шкафы и мебельные панели в стиле минимализма.
Специальная фольга может обеспечивать матовый, тисненый вид или другие декоративные эффекты.
Не каждая фольга подходит для горячего тиснения. Совместимость должна быть подтверждена для конкретной подложки, температурных условий и конфигурации оборудования.
Горячее тиснение и ламинирование пленки — это разные процессы обработки поверхности.
Особенность | Горячая штамповка | Ламинирование пленки |
|---|---|---|
Основной принцип | Переносит декоративные слои с носителя | Приклеивает декоративную пленку к основанию. |
Несущая пленка | Обычно удаляется после переноса | Декоративная пленка обычно остается прикрепленной. |
Основные элементы управления | Тепло, давление, время контакта, высвобождение | Клеевая система, давление, температура, скорость |
Поверхностные применения | Совместимые плоские и избранные профилированные панели. | Плоские и фасонные панели, в зависимости от машины |
Совместимость материалов | Требуется подходящая трансферная фольга. | Требуется совместимая ламинирующая пленка и клей. |
Предпочтительный метод зависит от желаемого внешнего вида, формы подложки, свойств материала и производственных требований.
Дефекты теплопередачи могут возникнуть в результате неправильных настроек процесса, использования неподходящих материалов, загрязнения или несоосности оборудования.
В следующей таблице приведены практические рекомендации по устранению неполадок.
Дефект | Возможная причина | Рекомендуемое решение |
|---|---|---|
Пилинг фольгой | Недостаточный нагрев, плохая подготовка поверхности. | Проверьте температуру, очистку и совместимость |
Неполная передача | Низкая температура, недостаточное давление или время контакта. | Проверьте нагрев, контакт и скорость. |
Мятая фольга | Неправильное натяжение или выравнивание роликов. | Отрегулируйте отслеживание и натяжение полотна |
Пузырьки воздуха | Загрязнение, неравномерный контакт, захваченный воздух | Очистите подложку и проверьте контакт ролика. |
Искажение рисунка | Чрезмерное тепло, напряжение или растяжение | Отрегулируйте температуру и обработку полотна. |
Неравномерное оформление | Изменение давления или температуры ролика | Проверьте параллельность роликов и постоянство нагрева. |
Деформация панели | Чрезмерное тепловое воздействие | Уменьшите тепловложение и улучшите поддержку или охлаждение. |
Ошибка освобождения несущей | Неправильные условия выпуска | Подтвердите требования к выпуску фольги |
Отслаивание происходит, когда перенесенный слой не сцепляется должным образом с панелью.
Проверьте загрязненность подложки, температуру, время контакта, давление и совместимость фольги.
Если адгезия кажется удовлетворительной сразу после переноса, но позже ухудшается, проведите дополнительные испытания в репрезентативных условиях хранения и эксплуатации.
Морщины часто возникают из-за нестабильного натяжения фольги, неправильного отслеживания или неравномерного контакта роликов.
Осмотрите систему подачи фольги и убедитесь, что полотно входит в зону тиснения без складок и чрезмерного натяжения.
Очистите панель перед обработкой и осмотрите зону контакта.
Убедитесь, что ролик оказывает равномерное давление по всей необходимой ширине.
Отрегулируйте условия эксплуатации в соответствии с диапазоном обработки, рекомендованным поставщиком фольги.
Дверные панели из ПВХ и ДПК могут потребовать различных технологических корректировок из-за состава их материала, состояния поверхности и термических свойств.
Жесткие дверные панели на основе ПВХ могут быть чувствительны к чрезмерному тепловому воздействию.
Производителям следует учитывать:
Теплостойкость панели.
Чистота поверхности.
Стабильность размеров.
Совместимость фольги и подложки.
Подходящее время контакта.
В зависимости от рецептуры панели ДПК могут содержать древесную муку, минеральные наполнители и полимерные компоненты.
Их поверхностные характеристики и реакция на нагрев могут отличаться от свойств панелей из жесткого ПВХ.
Прежде чем переносить декоративную пленку, производители должны проверить плоскостность панели, подготовку поверхности, совместимость склейки и приемлемые условия обработки.
Для производителей, производящих дверные подложки из ДПК, ANDA предлагает линию по производству дверных досок из ДПК для предварительного производственного процесса.
На этапах экструзии и формования необходимо обеспечить одинаковые размеры панели, прежде чем подложка поступит в процесс декоративной отделки.
При непрерывной отделке дверных панелей конфигурация оборудования играет важную роль в поддержании стабильных условий транспортировки.
Машина горячего тиснения дверных досок из ПВХ от ANDA предназначена для переноса декоративного рисунка на совместимые дверные панели из ПВХ, дверные панели из ДПК, шкафные доски, плиты МДФ, пенопластовые плиты из ПВХ и другие подходящие панельные материалы.
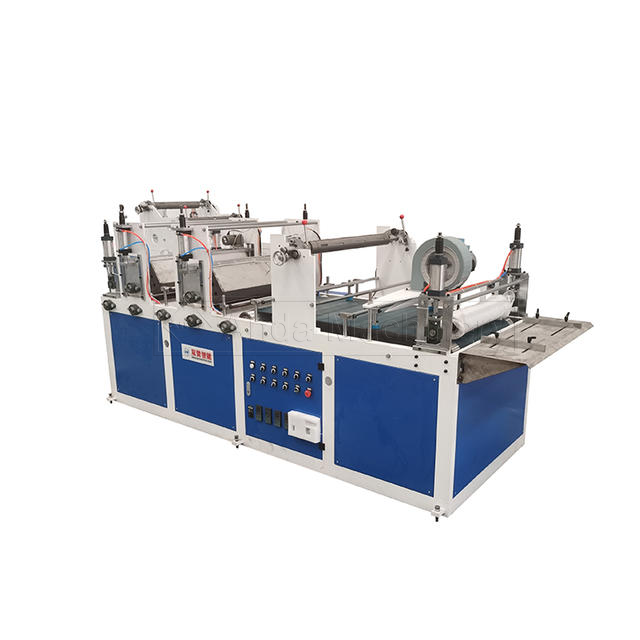
В оборудовании используется система контроля температуры для управления процессом горячей штамповки.
Стабильный нагрев помогает поддерживать равномерный перенос декоративной фольги между производственными партиями.
Структура приложения давления обеспечивает необходимый контакт между декоративной пленкой и подложкой.
Правильные настройки давления помогают уменьшить неполный перенос и одновременно защитить поверхность панели.
В зависимости от конфигурации машины, силиконовый роликовый или ленточный конвейер обеспечивает перемещение панелей в процессе декоративной отделки.
Условия эксплуатации должны соответствовать размерам панели, свойствам материала и выбранной фольге.
Оборудование для горячей штамповки может быть установлено как отдельный этап отделки или интегрировано в совместимые производственные операции.
Для более широкого декоративного производства некоторые конфигурации линий по производству рифленых панелей из ПВХ могут включать дополнительное оборудование для горячего тиснения или ламинирования.
Пригодность встроенной интеграции зависит от скорости производства, температуры панели, размеров продукта и требований к отделке.
Производители должны проверять как производственный процесс, так и готовые панели.
Этап проверки | Основные объекты проверки |
|---|---|
Перед штамповкой | Чистота поверхности, ровность панели, совместимость с фольгой. |
Настройка машины | Температура ролика, давление, скорость, выравнивание |
Во время передачи | Завершенность рисунка, морщины, отслеживание полотна |
После перевода | Адгезия, блеск, деформация, пузыри |
Пакетный контроль | Параметры процесса, партия материала, результаты контроля |
Вести учет:
Материал и размеры подложки.
Тип декоративной фольги и партия поставщика.
Температура нагрева и скорость производства.
Настройки давления.
Условия освобождения перевозчика.
Результаты проверки качества.
Эти записи помогают операторам выявлять отклонения в процессе и воспроизводить успешные производственные параметры.
Не существует единой температуры, подходящей для всех дверных панелей из ПВХ. Правильная настройка зависит от декоративной пленки, конфигурации машины, времени контакта и характеристик носителя. Используйте рекомендованный поставщиком фольги ассортимент и подтвердите его путем пробного производства.
Давление должно быть достаточным для создания равномерного контакта без повреждения панели. Правильная настройка машины зависит от геометрии валков, толщины подложки, конструкции фольги и конструкции оборудования.
Общие причины включают недостаточный нагрев, неправильное давление, плохую очистку поверхности, неподходящий химический состав фольги и неправильное время высвобождения.
Да, совместимые дверные панели из ДПК можно декорировать с использованием соответствующей фольги и оборудования для горячего тиснения. Процесс должен соответствовать рецептуре ДПК, состоянию поверхности и термостойкости.
Горячее тиснение переносит декоративные слои с несущей пленки на панель, а ламинирование прикрепляет декоративную пленку к основе. Выбор зависит от желаемой отделки, совместимости материалов и требований производства.
Поддерживайте стабильное натяжение полотна, правильное выравнивание фольги и равномерный контакт роликов. Осмотрите систему подачи и избегайте чрезмерного натяжения или смещения.
Общие узоры включают текстуру дерева, мраморные эффекты, эффекты камня, однотонные цвета и другие декоративные рисунки, доступные в совместимых конструкциях переводной фольги.
Интеграция может быть возможна в зависимости от размеров панели, скорости производства, температуры подложки, компоновки оборудования и требований к отделке. Перед настройкой встроенной системы необходима техническая оценка.
Процесс теплопередачи дверной панели требует сбалансированного контроля температуры, давления, скорости производства и совместимости декоративной пленки.
Успешное производство начинается с чистых и стабильных подложек, подходящих материалов для переноса, тщательно отрегулированных настроек оборудования и постоянного контроля качества.
Производителям дверных панелей из ПВХ и ДПК правильно настроенный процесс горячего тиснения помогает добиться однородной декоративной отделки, одновременно сокращая ненужные отходы материала и производственные переделки.
Ищете решение для горячей штамповки дверных панелей?
ANDA Machinery предлагает оборудование для горячего тиснения совместимых ПВХ, ДПК и других декоративных панелей.
Поделитесь с нашей командой размерами панелей, материалами подложки, требованиями к декоративной фольге и производственными мощностями, чтобы обсудить подходящую конфигурацию оборудования.
Свяжитесь с ANDA Machinery для получения технической консультации и информации об оборудовании.


