 PусскийPусский

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-28 Происхождение:Работает


Ламинирование стеновых панелей ПВХ с рифлением — это промышленный процесс отделки поверхности, при котором декоративная пленка приклеивается к экструдированным панелям ПВХ с выступающими ребрами и углубленными канавками. Процесс обычно включает подготовку поверхности, подачу пленки, нанесение клея, обмотку профиля и проверку готовой панели.
В отличие от ламинирования плоских панелей, ламинирование панелей из ПВХ с рифлением требует точного контроля натяжения пленки, распределения клея и контакта оберточного ролика. Эти факторы помогают декоративной пленке повторять трехмерный профиль панели без складок, пузырей, перекосов пленки или неполного приклеивания.
В этом руководстве объясняется, как работает процесс ламинирования стеновых панелей ПВХ с рифлением, его основные этапы производства, важные настройки машины, распространенные дефекты и практические решения для производителей декоративных панелей.
Оглавление
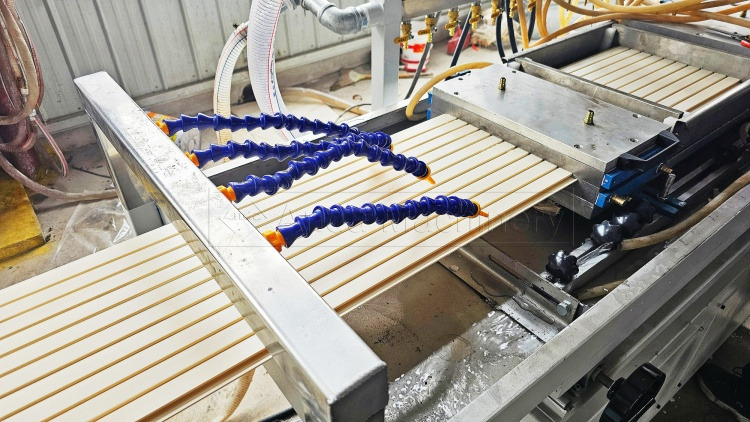
Ламинирование стеновых панелей ПВХ с рифлением — это производственный процесс, используемый для нанесения декоративной пленки на стеновые панели из ПВХ с параллельными выступающими ребрами и углубленными канавками.
Декоративная пленка приклеивается к поверхности панели с помощью совместимой клеевой системы и ряда прижимных роликов. В зависимости от производственных требований производители могут использовать системы холодного клея или термоклея PUR.
К распространенным декоративным покрытиям относятся:
Узоры древесины
Эффекты мрамора и камня
Сплошные цвета
Матовая отделка
Дизайн с металлическим эффектом
Фактурные декоративные пленки
Целью ламинирования является создание однородной декоративной поверхности при сохранении оригинальной рифленой геометрии панели.
В отличие от монтажа стеновых панелей, который предполагает крепление готовых панелей к стенам, промышленная ламинация выполняется на этапе изготовления панели или отделки поверхности.
Плоские панели имеют относительно однородную поверхность, что позволяет приклеивать декоративные пленки с помощью обычных прижимных роликов.
Рифленые панели содержат повторяющиеся канавки, углы и выступающие поверхности. Пленка должна повторять эти контуры, не растягиваясь чрезмерно и не задерживая воздух.
Три фактора делают этот процесс более сложным:
1. Сложная геометрия поверхности.
Пленка должна соответствовать выступам ребер, стенкам канавок и углублениям.
2. Неравномерное распределение давления.
Обычные плоские ролики не могут обеспечить достаточный контакт внутри узких или глубоких канавок.
3. Натяжение и выравнивание пленки
Неправильное натяжение или отслеживание может привести к образованию складок, искажению рисунка или боковому смещению пленки.
Для получения стабильных результатов производителям необходима подходящая клеевая система, совместимая декоративная пленка и упаковочные ролики, соответствующие конкретному профилю.
Машина для ламинирования стеновых панелей с гофрами из ПВХ наносит декоративную пленку на поверхность экструдированной панели ПВХ посредством скоординированной подачи пленки, нанесения клея и обмотки валиком.
Декоративная пленка разматывается и направляется к движущейся панели. Совместимый клей наносится на пленку или подложку в соответствии с выбранной системой склеивания.
Затем панель и пленка проходят через ряд прижимных роликов. Эти ролики предназначены для установления контакта между выступающими поверхностями, стенками канавок и углублениями.
После упаковки ламинированная панель поступает на последующую обработку и проверку.
Компонент машины | Основная функция |
|---|---|
Блок размотки пленки | Поставляет декоративную пленку непрерывно. |
Система направляющих пленки | Обеспечивает выравнивание и отслеживание пленки |
Блок нанесения клея | Наносит контролируемый клеевой слой |
Ролики для обмотки профиля | Прижмите пленку к выступающим и утопленным поверхностям. |
Панельная конвейерная система | Поддерживает стабильное движение субстрата |
Система управления | Координирует работу машины и настройки процесса. |
Последующий блок обработки | Передаёт готовые панели для проверки и дальнейшей обработки. |
Точная конфигурация машины зависит от ширины панели, глубины паза, материала декоративной пленки, типа клея и необходимой производственной мощности.
Например, онлайн-машина для ламинирования стеновых панелей из ПВХ и рифленых панелей из ПВХ может поддерживать декоративную отделку в рамках совместимой схемы производства панелей.

Типичный процесс ламинирования стеновых панелей из ПВХ с рифлением состоит из шести этапов: от подготовки основы до проверки готовой панели.
Каждый этап влияет на внешний вид поверхности, адгезию пленки и стабильность производства.
Перед ламинированием осмотрите экструдированную панель ПВХ на предмет загрязнения поверхности, деформации и несоответствия размеров.
Пыль, масло, остатки обработки и незакрепленные частицы могут мешать клеевому соединению.
Особое внимание уделите углубленным канавкам, из которых загрязнения будет трудно удалить.
Ключевые операции:
Очистите поверхность панели.
Удалить пыль и остатки обработки.
Проверьте размеры канавок и состояние поверхности.
Проверьте плоскостность панели и стабильность размеров.
Проверьте совместимость с выбранным клеем.
Некоторые составы ПВХ могут потребовать дополнительной обработки поверхности или грунтовки для достижения подходящей адгезии.
Установите рулон декоративной пленки на размоточный узел.
Расположите пленку в соответствии с требуемой шириной покрытия и осевой линией панели.
Проверьте направление намотки, состояние рулона и ориентацию декоративного рисунка.
Неправильное расположение пленки может привести к неравномерному покрытию или смещению рисунка во время обмотки.
Ключевые операции:
Установите рулон декоративной пленки.
Совместите пленку с панелью ПВХ.
Проверьте направление размотки.
Отрегулируйте начальное натяжение пленки.
Осмотрите пленку на предмет складок и повреждений краев.
Натяжение пленки должно оставаться стабильным на протяжении всего процесса ламинирования.
Чрезмерное натяжение может растянуть декоративную пленку, исказить печатные рисунки или привести к тому, что пленка выйдет из углублений.
Недостаточное натяжение может привести к провисанию, что приведет к образованию морщин и складок.
Скорость подачи пленки также должна оставаться согласованной со скоростью транспортировки панели.
Ключевые операции:
Установите стабильное раскручивающее напряжение.
Проверьте отслеживание пленки.
Синхронизируйте движение пленки и панели.
Избегайте резких изменений скорости.
Убедитесь, что пленка не растягивается слишком сильно.
Соответствующее натяжение зависит от материала пленки, толщины, гибкости и условий производства.
Клей обеспечивает соединение декоративной пленки с подложкой из ПВХ.
В зависимости от конфигурации оборудования на пленку или панель может быть нанесен клей.
Системы холодного клея и термоплавкого полиуретана требуют разных условий обработки.
Ключевые операции:
Проверьте совместимость клея.
Установите необходимые условия применения.
Поддерживайте равномерное распределение клея.
Избегайте чрезмерного накопления клея.
Проверьте открытое время клея и характеристики смачивания.
Избыток клея может привести к выдавливанию или скоплению, а недостаток клея может привести к слабому склеиванию или расслоению.
Декоративная пленка проходит через ряд роликов для обмотки конкретного профиля.
Эти ролики оказывают давление на намеченные склеиваемые поверхности, помогая пленке соответствовать геометрии панели.
Положения роликов необходимо регулировать в соответствии с глубиной канавок, шириной ребер, гибкостью пленки и адгезионными свойствами.
Ключевые операции:
Установите первоначальный киноконтакт.
Применяйте постепенное давление по всему профилю.
Проведите пленку вдоль стенок канавок.
Обеспечьте контакт внутри углублений.
Проверьте, нет ли захваченного воздуха, складок и перемычек пленки.
Последовательность обмотки должна быть адаптирована к фактической геометрии панели, а не полагаться на одно универсальное расположение роликов.
После обертывания клеевое соединение должно развиваться в условиях, указанных поставщиком клея.
Готовую панель следует проверить на внешний вид и адгезию перед дальнейшей обработкой или упаковкой.
Ключевые объекты проверки:
Выравнивание декоративного рисунка
Морщины и поверхностные складки
Пузырьки воздуха
Полное покрытие канавок
Краевая адгезия
Царапины на поверхности
Локальное разделение пленки
Избегайте чрезмерного давления при обращении или штабелировании до того, как клей достигнет достаточной прочности при обращении.
Стабильное качество ламинирования зависит от контроля нескольких взаимосвязанных параметров производства.
Правильные настройки следует устанавливать путем контролируемых испытаний с использованием реальной панели ПВХ, декоративной пленки и клея.
Параметр | Основная функция | Риск неправильных настроек |
|---|---|---|
Фильм Напряжение | Поддерживает стабильную подачу пленки | Морщины, растяжения, искажение рисунка. |
Давление ролика | Устанавливает контакт между пленкой и панелью | Слабое соединение или деформация панели. |
Вес клеевого покрытия | Обеспечивает достаточное количество связующего материала | Расслоение или скопление клея |
Скорость производства | Координирует этапы процесса | Нестабильная упаковка или недостаточное время склеивания. |
Температура клея | Поддерживает подходящие условия применения | Плохая текучесть или деградация клея |
Выравнивание роликов | Поддерживает постоянный профильный контакт | Неравномерное наматывание и движение пленки |
Фильм Гибкость | Позволяет пленке повторять геометрию канавок | Перемычка, подъем или растрескивание |
Натяжение пленки должно быть достаточным для обеспечения стабильной подачи без растяжения декоративного материала.
Тонкие пленки и очень гибкие пленки могут по-разному реагировать на изменения натяжения.
Операторы должны проверять как секцию размотки, так и секцию обмотки при диагностике дефектов, связанных с натяжением.
Давление валика должно быть достаточным для установления контакта между декоративной пленкой и предполагаемыми поверхностями основы.
Чрезмерное давление может деформировать пленку или панель ПВХ.
Недостаточное давление может привести к неполному склеиванию, особенно внутри углубленных канавок.
Геометрия, твердость и положение роликов должны соответствовать профилю панели.
Вес клеевого покрытия должен соответствовать рекомендациям поставщика клея и проверяться в ходе производственных испытаний.
Соответствующее количество зависит от характеристик основы, конструкции пленки, химического состава клея и метода нанесения.
Скорость производства влияет на время, доступное для нанесения клея, позиционирования пленки и упаковки.
Подача пленки и транспортировка панелей должны оставаться синхронизированными.
Максимально высокая скорость линии не обязательно является наиболее эффективным условием работы, если она увеличивает количество дефектов или отходов материала.
Условия окружающей среды могут повлиять на поведение клея.
Для клеевых систем на водной основе условия сушки могут иметь важное значение.
Для реактивных полиуретановых систем температура клея и воздействие влаги требуют соответствующего контроля.
Распространенные дефекты включают морщины, смещение пленки, пузыри, перемычки пленки, расслоение и подъем краев.
Эти проблемы обычно связаны с подачей пленки, состоянием подложки, нанесением клея, контактом наматывающего ролика или совместимостью материалов.
Дефект | Возможные причины | Рекомендуемые решения |
|---|---|---|
Диагональные морщины | Неравномерное натяжение, перекошенная подача | Отрегулируйте натяжение и выравнивание пленки |
Продольные морщины | Избыток пленки, неправильный контакт ролика | Отрегулируйте последовательность и давление роликов. |
Несовпадение пленки | Неправильное ведение, нестабильная подача | Выровняйте пленку и подложку |
Пузырьки воздуха | Захваченный воздух, загрязнение | Улучшите очистку и прогрессивный контакт |
Соединение фильмов | Недостаточный контакт с канавкой | Отрегулируйте обмоточные ролики |
Расслаивание | Плохая адгезия или несовместимые материалы. | Проверьте подготовку поверхности и клей. |
Подъем края | Недостаточный контакт с кромкой | Осмотрите краевые ролики и условия склеивания. |
Искажение рисунка | Чрезмерное растяжение | Уменьшите неподходящее натяжение пленки |
Морщины образуются, когда декоративная пленка не может двигаться или равномерно прилегать во время упаковки.
Диагональные морщины часто указывают на неравномерное натяжение пленки, неправильное выравнивание или перекос при подаче.
Продольные складки могут появиться, когда вдоль профиля панели скапливается излишек пленки или когда ролики неравномерно распределяют давление.
Морщины внутри канавок могут быть результатом неподходящей гибкости пленки или неправильного контакта роликов.
Чтобы уменьшить морщины:
Поддерживайте стабильное натяжение пленки.
Проверьте выравнивание пленки и панели.
Проверьте положение обмоточного ролика.
Избегайте чрезмерного растяжения.
Проверьте совместимость пленки с геометрией канавки.
При устранении неполадок определите, где впервые появляется складка, прежде чем изменять настройки машины.
Перекос пленки возникает, когда декоративная пленка смещается вбок относительно панели ПВХ.
Это может привести к неравномерному декоративному покрытию, оголенным краям носителя и искажению печатных рисунков.
Общие причины включают в себя:
Неправильное расположение рулона пленки
Неравномерное раскручивание напряжения
Неправильно установлены направляющие ролики.
Перекошенная подача панели
Нестабильная скорость производства.
Рекомендуемые решения:
Сначала проверьте положение рулона пленки и осевую линию транспортировки панели.
Затем осмотрите направляющие ролики и убедитесь, что пленка входит в секцию обмотки без бокового смещения.
Наконец, согласуйте скорость подачи пленки и панели, чтобы обеспечить постоянное отслеживание.
Пузырьки воздуха образуются, когда воздух попадает между декоративной пленкой и подложкой.
Слипание пленки происходит, когда пленка перекрывает углубленную канавку, не соприкасаясь с предполагаемыми склеиваемыми поверхностями.
Эти дефекты могут быть вызваны:
Недостаточная очистка поверхности.
Неравномерное распределение клея
Неправильное положение обмоточного ролика.
Недостаточный контакт с канавкой
Неподходящая гибкость декоративной пленки
Рекомендуемые решения:
Улучшите подготовку поверхности и проверьте нанесение клея.
Проверьте последовательность обмотки, чтобы определить, не задерживается ли воздух.
Для глубоких канавок убедитесь, что конфигурация пленки и роликов соответствует требуемой геометрии профиля.
Расслоение происходит, когда декоративная пленка отделяется от ПВХ-подложки.
Поднятие кромок — это локализованная форма расслоения вблизи кромок панелей или переходов профилей.
Возможные причины включают в себя:
Загрязненные поверхности подложки
Несовместимые клеевые и пленочные материалы.
Недостаточное давление склеивания
Неправильное нанесение клея
Недостаточное развитие облигаций
Чрезмерное напряжение на завернутых краях
Рекомендуемые решения:
Прежде чем увеличивать давление ролика, проверьте чистоту поверхности и совместимость материалов.
Проверьте условия нанесения клея и убедитесь, что готовые образцы оцениваются после необходимого периода склеивания.
Холодный клей и ламинирование термоплавким полиуретаном — это два клеевых подхода, используемых при отделке декоративных панелей.
Оба могут подходить для совместимых стеновых панелей из ПВХ с рифлением, но требования к их обработке различаются.
Сравнение | Холодное клеевое ламинирование | Полиуретановое термоплавкое ламинирование |
|---|---|---|
Тип клея | Совместимый клей холодного нанесения | Реактивный полиуретановый клей-расплав |
Температура применения | Зависит от формулировки | Требуется контролируемый нагрев. |
Развитие облигаций | Зависит от сушки и химического состава клея. | Первоначальное схватывание посредством охлаждения с последующим химическим отверждением. |
Основные аспекты процесса | Сушка, открытое время, влажность | Температура, влажность, открытое время |
Требования к оборудованию | Клейкое покрытие и упаковка | Плавление, покрытие и упаковка полиуретана |
Распространенные проблемы | Неполное высыхание, слабая адгезия. | Неправильная температура нанесения, преждевременное отверждение. |
Подходящие субстраты | Зависит от совместимости клея | Зависит от совместимости клея |
При холодном клеевом ламинировании используется клеевая система, которую можно наносить без повышенных температур обработки, характерных для систем термоплавкого полиуретана.
Этот метод может быть пригоден для нанесения декоративных пленок, где выбранный клей обеспечивает достаточные характеристики склеивания и высыхания.
Машина для ламинирования стеновых панелей с холодным клеем серии FM компании ANDA представляет собой вариант оборудования для совместимых отделочных работ по декоративным панелям.

При ламинировании PUR используется реактивный полиуретановый термоплавкий клей.
Клей наносится в контролируемых условиях нагрева, а прочность сцепления повышается за счет охлаждения и последующей химической реакции.
Системы PUR требуют соответствующего обращения с клеем, контроля температуры и процедур технического обслуживания.
Машина для ламинирования горячим клеем PUR от ANDA представляет собой альтернативу для склеивания совместимых пленок.

Предпочтительная клеевая система зависит от:
Рецептура подложки из ПВХ
Декоративный пленочный материал
Требуемые характеристики адгезии
Геометрия канавок
Скорость производства
Операционная среда
Конфигурация оборудования
Производителям следует оценивать реальные комбинации материалов посредством производственных испытаний, а не предполагать, что какая-то одна клеевая система в целом лучше.
ANDA Machinery предлагает оборудование для экструзии декоративных панелей и отделки поверхностей.
Соответствующая конфигурация оборудования зависит от профиля панели, декоративной пленки, клеевой системы и требований производства.
Оборудование для холодного клеевого ламинирования используется для нанесения совместимых декоративных пленок с использованием подходящих клеевых покрытий и систем упаковки.
Для рифленых стеновых панелей из ПВХ особенно важно расположение роликов и выравнивание пленки, поскольку декоративный материал должен повторять повторяющиеся выпуклости и углубления.
Онлайн-системы ламинирования могут быть включены в совместимые механизмы производства панелей.
Их интеграция требует координации между производством подложек, транспортировкой панелей, нанесением клея и обертыванием пленкой.
Пригодность онлайн-ламинирования зависит от состояния панели, требуемой скорости производства и конфигурации оборудования.
Для надежного ламинирования необходима однородная подложка.
Линия по производству рифленых панелей из ПВХ SJSZ65/132 производит рифленые панели из ПВХ посредством операций экструзии и последующего формования.
Стабильные размеры панели, постоянная геометрия пазов и соответствующее состояние поверхности помогают поддерживать последующую декоративную отделку.
Для производства сопутствующих декоративных профилей ANDA также предлагает машину для изготовления стеновых панелей с жалюзи из ДПК..
При обсуждении проекта ламинирования производители должны предоставить:
Ширина и толщина панели ПВХ
Глубина канавки и чертеж профиля
Материал и толщина декоративной пленки
Требуемая обработка поверхности
Предпочтительная клеевая система
Целевая производственная мощность
Существующее экструзионное или отделочное оборудование
Эти детали помогают определить подходящее устройство упаковки и конфигурацию машины.
Контроль качества должен охватывать подготовку подложки, подачу пленки, нанесение клея, упаковку и проверку готовой панели.
Этап производства | Элементы контроля качества |
|---|---|
ПВХ подложка | Чистота, размеры пазов, ровность панели. |
Декоративная пленка | Состояние рулона, выравнивание, натяжение |
Нанесение клея | Равномерность покрытия, совместимость, условия нанесения |
Раздел упаковки | Контакт роликов, закрытие канавок, захваченный воздух |
Развитие облигаций | Требуемые условия сушки или отверждения |
Готовая панель | Морщины, пузыри, адгезия, подъем края, выравнивание рисунка. |
Проверьте декоративный рисунок на наличие складок, пузырей, царапин и неоднородного покрытия.
Осмотрите как выступающие поверхности, так и углубленные канавки.
Оцените адгезию, используя соответствующий метод для выбранной пленки, клея и подложки.
Испытание следует проводить после того, как связующая система достигнет требуемого состояния.
При использовании декоративных пленок под дерево или направленных пленок убедитесь, что напечатанный рисунок остается одинаковым по всей длине панели.
Ведите записи утвержденных условий эксплуатации, включая натяжение пленки, нанесение клея, скорость линии и конфигурацию роликов.
Последовательная документация помогает производителям воспроизводить успешные производственные результаты и выявлять причины повторяющихся дефектов.
Ламинирование стеновых панелей из ПВХ с рифлением — это производственный процесс, при котором декоративная пленка приклеивается к экструдированным панелям ПВХ с выступающими ребрами и углубленными канавками с использованием совместимого клея и системы оберточных роликов.
Машина подает декоративную пленку к движущейся панели ПВХ, наносит совместимый клей и с помощью прижимных роликов приклеивает пленку к профилю панели.
В зависимости от клеевой системы, гибкости пленки и конфигурации оборудования можно использовать совместимые пленки ПВХ, ПЭТ, ПП и другие декоративные пленки.
Морщины обычно возникают из-за неравномерного натяжения пленки, неправильного выравнивания, неправильного контакта роликов или недостаточной гибкости пленки.
Поддерживайте правильное положение рулона пленки, выравнивайте систему подачи носителя, проверяйте направляющие ролики и координируйте движение пленки и панели.
Поднятие пленки может быть вызвано недостаточным контактом роликов, плохим клеевым соединением, неподходящей гибкостью пленки или неправильными условиями упаковки.
Да. Совместимое онлайн-оборудование для ламинирования может быть интегрировано в подходящую схему производства панелей, если стабильность подложки, скорость линии и условия отделки правильно скоординированы.
При холодном клеевом ламинировании используется совместимая клеевая система холодного нанесения, а при ламинировании PUR используется реактивный полиуретановый термоплавкий клей. Эти два метода имеют разные требования к применению и развитию связей.
Важные факторы включают чистоту подложки, гибкость декоративной пленки, натяжение пленки, совместимость клея, контакт наматывающего ролика, скорость производства и условия окружающей среды.
Процесс ламинирования стеновых панелей ПВХ с рифлением требует скоординированного контроля подачи декоративной пленки, нанесения клея, упаковки профиля и контроля качества.
В отличие от ламинирования плоских панелей, рифленая отделка панелей должна включать выступающие ребра и углубленные канавки, сохраняя при этом постоянное выравнивание и склеивание пленки.
Распространенные дефекты, такие как складки, пузыри, смещение пленки и расслоение, часто можно уменьшить за счет правильного выбора материала, правильной конфигурации машины и систематического устранения неполадок в процессе.
Для производителей декоративных панелей стабильное качество подложки и надежное оборудование для ламинирования необходимы для стабильного производства.
Ищете машину для ламинирования стеновых панелей с рифлением из ПВХ?
ANDA Machinery предлагает оборудование для холодного клея, полиуретана и онлайн-ламинирования для производства совместимых декоративных панелей.
Свяжитесь с ANDA Machinery и сообщите размеры вашей панели, профиль канавки, характеристики декоративной пленки и производственные требования, чтобы обсудить подходящее решение для ламинирования.


