 PусскийPусский

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-28 Происхождение:Работает


Проблемы при смешивании сухой смеси ПВХ, такие как комки порошка, плохая сыпучесть, пожелтение, неравномерное распределение добавок и непостоянная объемная плотность, могут повлиять на стабильность экструзии и качество готовой продукции. Эти проблемы часто возникают из-за неправильной температуры смешивания, недостаточного охлаждения, неточной дозировки ингредиентов или неправильного обращения с материалом.
Правильно приготовленная сухая смесь ПВХ должна иметь однородный состав, подходящую текучесть и постоянные свойства от партии к партии. Когда эти характеристики изменяются, производители могут столкнуться с нестабильной подачей экструдера, изменением цвета, дефектами поверхности или ненужными перерывами в производстве.
В этом руководстве рассматриваются семь распространенных проблем при смешивании сухих смесей ПВХ, их возможные причины, практические методы устранения неполадок и способы улучшения однородности смешивания при производстве труб, профилей, листов и стеновых панелей из ПВХ.
Оглавление
Прежде чем настраивать смеситель ПВХ, определите видимый признак и определите, возникает ли проблема во время смешивания, охлаждения, хранения или экструзии.
Следующая таблица устранения неполадок служит отправной точкой.
Проблема смешивания | Общие симптомы | Возможные причины | Первые проверки |
|---|---|---|---|
Комки порошка и агломерация | Твердые частицы, липкий порошок, засоренные сетки. | Недостаточное охлаждение, слишком высокая температура, неправильное добавление жидкости. | Температура нагнетания охлаждения, подача ингредиентов |
Плохая сыпучесть порошка. | Засорение бункера, неравномерная подача | Влага, слеживание, неправильное распределение добавок. | Испытание на текучесть, состояние порошка, влажность |
Изменение объемной плотности | Изменение плотности порошка, нестабильная производительность питателя | Ошибки дозирования, смена сырья, неравномерное смешивание | Вес партии, насыпная плотность, записи о смешивании |
Пожелтение и изменение цвета | Желтый, розовый или темный порошок | Чрезмерное тепловое воздействие, дисбаланс стабилизатора, загрязнение. | Температура нагнетания, дозировка стабилизатора, чистота смесителя. |
Неравномерная дисперсия добавок | Цветные полосы, непостоянные свойства продукта | Неправильная последовательность добавления, недостаточное перемешивание. | Распределение ингредиентов, состояние лезвия |
Проблемы, связанные с влажностью | Влажный порошок, агломераты, возможные пузырьки экструзии. | Влажное сырье, конденсат, недостаточный контроль влажности. | Хранение материала, влажность наполнителя, вентиляция |
Несоответствие между партиями | Различное течение, цвет или поведение экструзии | Изменение дозировки, неравномерное смешивание и охлаждение | Протоколы партий, точность взвешивания, температурные тенденции |
Важно: Дефект, обнаруженный в экструдированном продукте, не означает автоматически, что сухая смесь бракованная. Также необходимо учитывать температуру экструдера, конструкцию шнека, время пребывания материала и условия оснастки.
Приготовление сухой смеси ПВХ обычно включает в себя две взаимосвязанные стадии: высокоскоростное горячее смешивание и низкоскоростное охлаждение.
Цель состоит в том, чтобы объединить смолу ПВХ со стабилизаторами, смазками, наполнителями, пигментами, технологическими добавками и другими необходимыми добавками для получения однородной порошковой смеси для последующей обработки.
Во время горячего смешивания вращающиеся лопасти создают движение материала и фрикционный нагрев.
Этот процесс помогает распределить добавки по всей ПВХ-смоле и поддерживает абсорбцию или покрытие определенных ингредиентов рецептуры.
Типичная последовательность горячего смешивания включает в себя:
Загрузка смолы ПВХ и выбранных ингредиентов.
Запускаем высокоскоростной цикл смешивания.
Добавление остальных ингредиентов в соответствии с утвержденной последовательностью рецептур.
Мониторинг температуры материала и поведения смешивания.
Выгрузка смеси в проверенной конечной точке процесса.
Правильная температура на выходе зависит от рецептуры ПВХ, конструкции смесителя, свойств ингредиентов и производственных требований.
Достижение заданной температуры само по себе не гарантирует правильного распределения всех добавок.
После горячего смешивания материал переносят в охлаждающий смеситель.
Стадия охлаждения снижает остаточное тепло, помогает ограничить слеживание во время хранения и подготавливает порошок к транспортировке или подаче на экструзию.
Если смесь остается слишком теплой, она может стать более склонной к агломерации или неравномерному обращению.
Эффективность охлаждения зависит от конструкции охлаждающего смесителя, температуры воды, условий циркуляции, размера партии и свойств материала.
Горячее смешивание | Холодное смешивание |
|---|---|
Распределяет ингредиенты рецептуры | Убирает лишнее тепло |
Способствует контролируемому повышению температуры | Снижает риск слеживания из-за нагрева |
Поддерживает подходящее распределение добавок | Помогает стабилизировать условия работы с порошком |
Готовит однородную рецептурную смесь | Подготавливает материал к хранению или кормлению |
Сухое смешивание ПВХ — это не то же самое, что обработка расплава ПВХ. Основное поведение плавления, плавления и пластификации происходит во время последующей обработки, такой как экструзия.

Комки являются одной из наиболее заметных проблем при смешивании порошка ПВХ.
Они могут выглядеть как небольшие скопления, липкие частицы или более крупные затвердевшие кусочки, которые остаются после смешивания или хранения.
Видимые комки порошка после охлаждения
Материал прилипает к стенке смесителя
Агломераты в контейнерах для хранения
Плохая выгрузка из бункеров
Крупные частицы задерживаются во время просеивания
Недостаточное охлаждение: порошок транспортируется или хранится до того, как будет отведено достаточно тепла.
Чрезмерно горячая температура смешивания: Ненужное тепловое воздействие может способствовать нежелательному размягчению или слипанию некоторых компонентов рецептуры.
Неправильная подача жидких добавок: слишком быстрое или неравномерное добавление жидких ингредиентов может привести к образованию локальных влажных участков.
Скопление материала внутри смесителя: Отложения на стенках резервуара или в зоне разгрузки могут отслоиться и загрязнить последующие партии.
Воздействие влаги: Влажные материалы могут образовывать агломераты во время транспортировки и хранения.
Проверьте фактическую температуру порошка на выходе охлаждающего смесителя.
Проверьте температуру и циркуляцию охлаждающей воды.
Просмотрите конечную точку горячего смешивания.
Проверьте подачу и распределение жидких добавок.
Удалите скопившийся материал из утвержденных точек доступа.
Проверьте состояние лопастей миксера и зазоры в соответствии с инструкциями производителя по техническому обслуживанию.
Оцените условия хранения, если после смешивания происходит слеживание.
Совет по устранению неполадок: Если порошок сразу после охлаждения сыпется, но при хранении образует комки, прежде чем менять процесс горячего смешивания, исследуйте температуру хранения, наличие конденсата и воздействие влаги.
Плохая сыпучесть возникает, когда сухая смесь ПВХ не проходит равномерно через бункеры, системы подачи или конвейерное оборудование.
Это может привести к нестабильной подаче материала в экструдер.
Застревание порошка внутри загрузочного бункера
Нерегулярная выгрузка из контейнеров для хранения
Колеблющаяся производительность питателя
Материал прилипает к транспортирующим поверхностям
Нестабильная подача экструдера
Плохая текучесть порошка может быть связана с:
Чрезмерная влажность порошка
Агломерация или слеживание
Неравномерное распределение смазки или жидких присадок.
Недостаточное охлаждение
Изменение характеристик частиц порошка
Неподходящая геометрия бункера или подающего оборудования.
Проверьте состояние порошка. Определите, содержит ли материал видимые комки, влагу или липкие частицы.
Постоянно измеряйте текучесть. Используйте подходящий повторяемый тест на текучесть порошка и сравните результаты с утвержденной эталонной партией.
Просмотрите процесс охлаждения. Убедитесь, что порошок выгружается в подходящих условиях обращения.
Проверьте добавление ингредиентов. Убедитесь, что жидкие присадки и смазочные материалы вводятся в соответствии с утвержденной процедурой составления рецептуры.
Проверьте оборудование для кормления. Засорение также может быть результатом конструкции бункера, размеров выпускного отверстия или конфигурации питателя.
Не думайте, что увеличение скорости миксера решит проблему с потоком порошка. Сначала определите, связана ли причина с материалом или с оборудованием.
Объемная плотность описывает массу порошка, занимающую заданный объем.
Это важный показатель качества, поскольку изменения объемной плотности могут влиять на условия хранения, объемную подачу и погрузочно-разгрузочные работы.
Объемная плотность различается в зависимости от производственных партий.
Производительность объемного питателя неожиданно изменяется.
Поведение порошка варьируется, несмотря на использование одного и того же номинального состава.
Подача экструдера становится менее равномерной.
Изменение объемной плотности может быть результатом:
Изменения в марке ПВХ-смолы или партии поставщика.
Неправильная дозировка наполнителя или добавки.
Различное распределение частиц порошка по размерам
Изменения условий смешивания
Различия в погрузочно-разгрузочных работах или уплотнении материала
Непоследовательные методы отбора проб и измерения
Измерьте объемную плотность, используя одну и ту же процедуру испытания для каждого сравнения.
Проверьте фактический вес партии и записи о рецептуре.
Сравните характеристики ПВХ-смолы и наполнителя.
Проверьте температуру горячего смешивания и продолжительность партии.
Осмотрите смеситель на предмет чрезмерного механического износа.
Сравните результаты с утвержденным базовым уровнем производства.
Объемная плотность является полезным индикатором процесса, но ее не следует рассматривать как прямое или универсальное измерение поглощения добавки.
Например, увеличение содержания наполнителя может изменить объемную плотность, не указывая на улучшение процесса смешивания.
Передовая практика: записывайте объемную плотность вместе с весом партии, временем смешивания, температурой на выходе и номерами партий сырья.
Пожелтение или неожиданные изменения цвета могут указывать на чрезмерное термическое воздействие, различия в составе или загрязнение.
Однако изменение цвета может также произойти во время экструзии, даже если сухая смесь выглядит нормальной.
Желтоватый или более темный порошок после горячего смешивания
Неравномерный цвет между партиями
Видимые темные частицы в сухой смеси
Изменение цвета при последующей экструзии
Чрезмерное термическое воздействие: Порошок может оставаться при повышенных температурах дольше, чем предполагалось.
Неправильная дозировка стабилизатора: Состав может не обеспечивать необходимую термическую стабильность.
Накопление материала: Остаточный материал, подвергающийся повторяющимся циклам нагрева, может обесцветиться и попасть в последующие партии.
Загрязнение ингредиентами: Нежелательные материалы могут повлиять на внешний вид порошка.
Изменение сырья. Изменения качества смолы, наполнителя или пигмента могут повлиять на консистенцию цвета.
Проверьте точность измерения температуры горячего миксера.
Проверьте температуру нагнетания и время пребывания.
Подтвердите процедуры взвешивания и добавления стабилизатора.
Осмотрите смесительную камеру на предмет остатков материала.
Сравните партии сырья.
Испытайте образцы сухой смеси в контролируемых условиях.
Сравните цвет сухой смеси перед экструзией с цветом готового продукта.
Если изменение цвета уже присутствует в порошке, исследуйте процесс смешивания, рецептуру и сырье.
Если сухая смесь выглядит нормально, но экструдированный продукт меняет цвет, проверьте температуру экструзии, время пребывания, состояние шнека и другие параметры обработки.
Такое сравнение помогает предотвратить ненужные настройки микшера.
Равномерное распределение добавок необходимо для единообразной обработки ПВХ и внешнего вида готового продукта.
Плохая дисперсия может повлиять на пигменты, стабилизаторы, наполнители, смазочные материалы и технологические добавки.
Неравномерный цвет порошка
Видимые кластеры пигментов
Непоследовательное поведение обработки
Изменение внешнего вида готового продукта
Различная производительность между партиями
Неправильная последовательность добавления ингредиентов.
Недостаточная интенсивность или продолжительность перемешивания
Неточная дозировка
Чрезмерная загрузка миксера
Плохое распределение небольших количеств добавок
Изношены или неправильно настроены смесительные лопасти.
Просмотрите последовательность формулировок. Убедитесь, что ингредиенты добавляются в порядке, рекомендованном поставщиком рецептуры или добавки.
Проверьте точность дозирования. Ингредиенты в небольших количествах требуют особого внимания, поскольку ошибки взвешивания могут существенно изменить их эффективную концентрацию.
Проверьте загрузку миксера. Работайте в рекомендованном производителем оборудования диапазоне партий.
Осмотрите систему смешивания. Оцените состояние ножей, аномальную вибрацию и изменения в режимах нагрева или перемешивания.
Используйте репрезентативную выборку. При необходимости отберите образцы из разных частей партии и оцените их консистенцию, используя подходящие методы тестирования.
Плохая дисперсия ингредиентов может способствовать появлению некоторых видимых дефектов, но «рыбий глаз» возникает не только из-за проблем со смешиванием.
Характеристики частиц ПВХ-смолы, загрязнение и неполное плавление во время экструзии также могут вызывать подобные дефекты.
Если возникают «рыбьи глаза», исследуйте как сухую смесь, так и условия последующей обработки.
Влага может попасть в процесс смешивания ПВХ через сырье, наполнители, условия хранения или конденсацию.
Некоторые добавки и минеральные наполнители могут быть более чувствительны к воздействию влаги, чем другие.
Влажный или липкий порошок
Агломерация порошка
Непостоянное кормление
Возможные пузырьки или пустоты во время экструзии.
Нестабильное поведение обработки
Неправильное хранение сырья.
Влага в наполнителях или добавках
Открытые пакеты подвергаются воздействию влажных условий.
Конденсат во время хранения или транспортировки
Недостаточное управление влажностью
Храните сырье в сухой, контролируемой среде.
Держите упаковку закрытой до тех пор, пока не потребуются материалы.
Проверьте влажность наполнителей и добавок.
Осмотрите системы транспортировки и хранения материалов на наличие конденсата.
Убедитесь, что любая система вентиляции или фильтрации смесителя работает должным образом.
Если проблема повторяется, используйте соответствующее тестирование на влажность.
Влага является одной из возможных причин образования пузырьков при экструзии, но другие причины включают летучие ингредиенты, захваченный воздух и условия последующей обработки.
Поэтому дефекты пузырьков следует исследовать на протяжении всего производственного процесса.
Несоответствие партий возникает, когда один и тот же номинальный состав с течением времени дает разные характеристики порошка или поведение при экструзии.
Это особенно важно при производстве непрерывных труб из ПВХ, профилей, листов и стеновых панелей.
Разная объемная плотность между партиями
Изменения сыпучести порошка
Непостоянный цвет
Изменение продолжительности цикла смешивания
Нестабильная подача экструзии
Ошибки ручного взвешивания
Непоследовательная последовательность добавления ингредиентов.
Изменения партий сырья
Переменные конечные точки горячего смешивания
Непостоянная эффективность охлаждения
Изменения в загрузке миксера
Проблемы с износом или обслуживанием оборудования
Стандартизировать процедуру формулирования. Используйте документированные количества ингредиентов и последовательность добавления.
Проверьте точность взвешивания. Регулярно проверяйте весовое оборудование и исследуйте повторяющиеся отклонения в дозировке.
Контролируйте конечную точку смешивания. Используйте проверенные критерии температуры и процесса, а не полагайтесь только на прошедшее время.
Следите за эффективностью охлаждения. Запишите условия охлаждения, особенно при изменении температуры окружающей среды или охлаждающей воды.
Ведение партийного учета. Отслеживайте важные производственные параметры и сравнивайте аномальные партии со стабильными эталонными партиями.
На производственных предприятиях, работающих с несколькими рецептурами, правильно настроенные автоматизированные системы дозирования и смешивания могут улучшить повторяемость и отслеживаемость.
Для успешного устранения неполадок в сухой смеси ПВХ требуется измеримая информация о процессе.
Вместо того, чтобы менять несколько настроек машины одновременно, установите стабильную базовую линию и систематически исследуйте отклонения.
Параметр | Почему это важно | Рекомендуемый мониторинг |
|---|---|---|
Вес ингредиента | Контролирует точность рецептуры | Сверьтесь с утвержденным рецептом |
Температура на выходе горячего смесителя | Указывает конечную точку термической обработки | Записывайте каждую партию |
Время горячего смешивания | Помогает выявить изменения процесса | Отслеживание продолжительности цикла |
Температура нагнетания холодного смесителя | Указывает эффективность охлаждения | Запишите и сравните |
Условия охлаждающей воды | Влияет на эффективность охлаждения | Следите за температурой и циркуляцией |
Объемная плотность | Указывает на постоянство обращения с порошком | Тестовые репрезентативные образцы |
Текучесть порошка | Помогает выявить проблемы с кормлением. | Используйте повторяемое тестирование потока |
Партия сырья | Поддерживает отслеживаемость | Запишите поставщика и партию |
Состояние миксера | Влияет на консистенцию смешивания | Проводить плановые проверки |
Температура на выходе дает полезную информацию о процессе смешивания и помогает операторам сравнивать производственные циклы.
Однако не следует применять универсальную температуру нагнетания для каждого состава ПВХ.
Жесткий ПВХ, гибкий ПВХ, составы с наполнителями и различные системы стабилизаторов могут требовать разных условий обработки.
Соответствующий рабочий диапазон должен быть установлен посредством испытаний состава и рекомендаций поставщика оборудования.
Недостаточное охлаждение может повлиять на обработку порошка и его стабильность при хранении.
Производительность охлаждения также может стать узким местом производства, если горячий смеситель должен ждать, пока освободится охлаждающий смеситель.
Контролируйте время циклов смешивания и охлаждения, чтобы выявить изменения в производительности системы.
Объемная плотность и сыпучесть описывают различные характеристики порошка.
Партия может иметь приемлемую объемную плотность, но при этом иметь плохую текучесть из-за влаги, агломерации или взаимодействия частиц.
Запись обоих значений дает более полную картину, чем использование только одного измерения.
Смесители горячего и холодного действия выполняют разные функции, но оба влияют на качество конечной сухой смеси.
Элемент | ПВХ горячий смеситель | Холодный смеситель ПВХ |
|---|---|---|
Основная функция | Смешивание ингредиентов и контролируемый нагрев | Охлаждение и кондиционирование материала |
Главный процесс управления | Интенсивность смешивания, температура, добавление ингредиентов | Производительность охлаждения и состояние нагнетания |
Типичные проблемы | Перегрев, неравномерное смешивание, скопление материала | Недостаточное охлаждение, слеживание, увеличенное время цикла. |
Основные точки проверки | Лезвия, датчики температуры, чистота камеры | Охлаждающая вода, перемешивание, датчики температуры |
Влияние на сухую смесь | Распределение ингредиентов и термическая история | Хранение и кормовое поведение |
Проблемы горячего миксера могут включать непостоянный нагрев, чрезмерное время пребывания, неправильное распределение ингредиентов и скопление материала.
Эти проблемы могут способствовать изменению цвета, агломерации или несоответствию рецептуры.
Проблемы холодного смесителя могут включать недостаточное охлаждение, снижение теплопередачи и нестабильные условия нагнетания.
Система охлаждения, работающая с производительностью ниже требуемой, может ограничить общую производительность линии смешивания.
Обе машины следует оценивать как один скоординированный процесс, а не как независимые части оборудования.
Регулярный осмотр оборудования может помочь выявить механические условия, которые способствуют неравномерному смешиванию.
Используйте следующий контрольный список в качестве справочника по профилактическому обслуживанию.
Объект проверки | Что проверить | Возможное влияние |
|---|---|---|
Смешивающие лезвия | Износ, повреждения, ненормальные зазоры | Неравномерное смешивание или изменение времени цикла. |
Смесительная камера | Накопление и загрязнение материала | Комки, темные частицы, загрязнение партии |
Датчики температуры | Чистота и точность измерений | Неправильные решения об увольнении |
Разгрузочный механизм | Утечка, засор, правильная работа | Удержание материала или непоследовательная передача |
Система охлаждения | Подача воды, расход, температура | Недостаточное охлаждение |
Уплотнения и подшипники | Ненормальный шум, утечка, вибрация | Надежность оборудования |
Дозирующее оборудование | Точность взвешивания и постоянство кормления | Пакетный вариант |
Система сбора пыли | Состояние фильтра и вентиляция | Погрузочно-разгрузочные работы и контроль пыли |
Осмотрите видимые скопления материала.
Просмотрите аномальные изменения температуры или времени цикла.
Проверьте поведение порошка при выбросе.
Проверьте записи дозирования.
Следите за ненормальным шумом или вибрацией.
Проверьте состояние смесительной лопасти.
Проверьте калибровку датчика температуры.
Проверьте контур охлаждения.
Проверьте работу системы слива.
Осмотрите уплотнения, подшипники и механические компоненты в соответствии с руководством по эксплуатации оборудования.
Механический ремонт, замена ножей, электрическая регулировка и работы внутри смесительной камеры должны выполняться только после надлежащей изоляции и квалифицированным персоналом в соответствии с процедурами производителя.
Не каждая проблема с сухой смесью требует нового миксера.
Многие проблемы можно решить путем контроля рецептуры, технического обслуживания, мониторинга процессов или улучшения обработки материалов.
Однако оценка оборудования может быть целесообразна, если существующие мощности по смешиванию или система управления процессом больше не соответствуют производственным требованиям.
Частая несогласованность партий
Повторяющиеся изменения остаются после проверки рецептуры, сырья и рабочих процедур.
Недостаточная охлаждающая способность
Циклы охлаждения регулярно ограничивают производительность всей системы смешивания.
Ограниченная точность дозирования
Ручное обращение или неподходящее дозирующее оборудование затрудняют повторяемое добавление ингредиентов.
Растущие производственные требования
Существующая система смешивания не может постоянно поддерживать расход материала на последующих экструзионных линиях.
Ограниченный мониторинг процесса
В оборудовании отсутствуют функции измерения или контроля, необходимые для производственного процесса.
Прежде чем принять решение об оборудовании, сравните фактическую производительность партии, время цикла, требования к рецептуре и потребность в последующих материалах.
ANDA Machinery поставляет смесительное оборудование для приготовления порошка ПВХ и сопутствующих процессов переработки пластмасс.
При экструзии труб, профилей, листов и плит из ПВХ стабильное приготовление сухой смеси помогает поддерживать стабильную подачу материала и производительность производства.
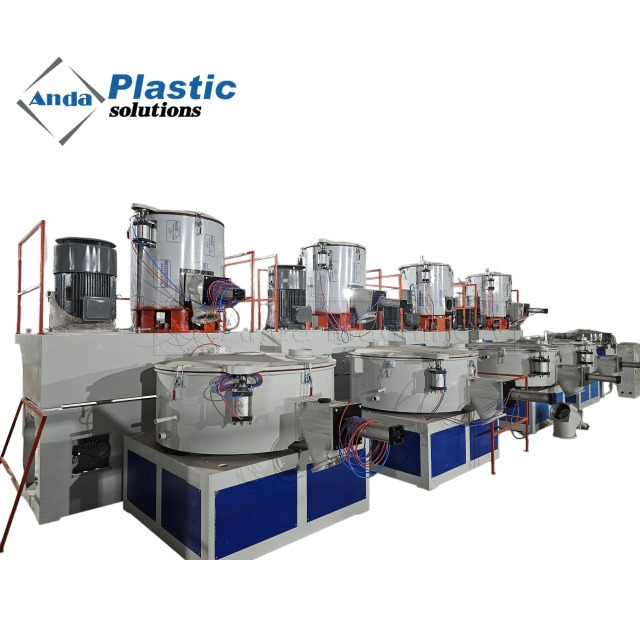
Высокоскоростной смеситель для пластика для порошка ПВХ SRL-Z 500/1000 сочетает в себе высокоскоростной горячий смеситель и низкоскоростной смеситель для охлаждения.
Перечисленная конфигурация включает в себя:
Параметр | Спецификация |
|---|---|
Модель | СРЛ-З 500/1000 |
Емкость горячего миксера | 500 л |
Производительность холодного миксера | 1000 л |
Основное приложение | ПВХ-смола, пластиковые порошки, наполнители и добавки. |
Функция процесса | Горячее смешивание с последующим охлаждением |
Применимое производство | Производство труб, профилей, листов и плит ПВХ |
Фактический вес партии и производительность зависят от насыпной плотности рецептуры, условий эксплуатации и утвержденной работоспособности оборудования.
Подходящая система горячего и холодного смешивания должна поддерживать:
Контролируемое смешивание ингредиентов
Стабильный контроль температуры материала
Эффективное охлаждение
Последовательная передача материала
Надежная работа при повторяющихся партиях
Для проектов, требующих дополнительного оборудования для подачи или дозирования, следует оценивать весь рабочий процесс подготовки материала вместе.
При обсуждении оборудования для смешивания ПВХ с ANDA Machinery предоставьте следующую информацию:
Тип изделия из ПВХ: труба, профиль, лист, стеновая панель или другое применение.
Жесткая или гибкая формула ПВХ.
Основное сырье и содержание наполнителя
Требуемый вес партии или часовой расход материала
Существующее смесительное оборудование
Целевая производительность экструзионной линии
Текущие проблемы смешивания или охлаждения
Доступные заводские инженерные коммуникации и место для установки
Эта информация помогает определить подходящую конфигурацию оборудования и организацию производства.
Сухая смесь ПВХ может образовывать комки из-за недостаточного охлаждения, чрезмерного термического воздействия, влаги, неправильной подачи жидких добавок или скопления материала внутри смесителя.
Если комки образуются только во время хранения, исследуйте условия хранения и конденсацию, а также процесс смешивания.
Плохая текучесть может быть результатом влаги, агломерации, неправильного распределения добавок, характеристик частиц или недостаточного охлаждения.
Геометрия бункера и конфигурация питателя также могут влиять на выгрузку порошка.
Объемная плотность может меняться из-за различий в сырье, неправильной дозировки ингредиентов, различных условий смешивания или противоречивых методов измерения.
Прежде чем регулировать настройки оборудования, сравните образцы, используя одну и ту же процедуру тестирования.
Пожелтение может быть связано с чрезмерным термическим воздействием, дисбалансом стабилизатора, загрязнением или изменением сырья.
Если порошок выглядит нормально, но экструдированный продукт желтеет, изучите условия последующей обработки.
Улучшите распределение добавок, проверяя дозировку ингредиентов, используя правильную последовательность добавления, поддерживая подходящую загрузку миксера и проверяя состояние смесительных лопастей.
Соответствующая процедура зависит от рецептуры и рекомендаций поставщика добавки.
Горячее смешивание объединяет ингредиенты рецептуры при контролируемом механическом перемешивании и повышении температуры.
Холодное смешивание удаляет избыточное тепло и подготавливает сухую смесь для последующей обработки, хранения или подачи на экструзию.
Да. Влага может способствовать образованию газа и дефектам во время экструзии.
Однако пузырьки могут также возникнуть из-за других летучих материалов, захваченного воздуха или условий экструзионной обработки.
Начните с партии сырья, массы рецептуры, последовательности добавления ингредиентов, температуры горячего смешивания, условий охлаждения и чистоты миксера.
Сравните эти значения с записями стабильной производственной партии.
Частота проверок зависит от часов работы, абразивности состава, конструкции оборудования и рекомендаций производителя.
Изменения времени смешивания, вибрации или распределения материала могут указывать на необходимость дополнительной проверки.
Нет. Высокоскоростной миксер — это часть процесса подготовки материала.
Постоянное качество сухой смеси также зависит от состояния сырья, точности дозирования, охлаждения, хранения, транспортировки и последующей обработки.
Проблемы при смешивании сухих смесей ПВХ часто проявляются в виде комков порошка, плохой сыпучести, изменений объемной плотности, обесцвечивания, неравномерного распределения добавок, дефектов, связанных с влажностью, или нестабильного качества партии.
Самый эффективный подход к устранению неполадок — выявить симптом, проверить состояние материала, просмотреть рецептуру и записи процесса, а затем осмотреть соответствующее оборудование для смешивания или охлаждения.
Последовательное дозирование, контролируемое горячее смешивание, эффективное охлаждение и регулярное техническое обслуживание оборудования помогают производителям улучшить повторяемость приготовления сухой смеси ПВХ.
При производстве труб, профилей, листов и стеновых панелей из ПВХ правильно настроенная система горячего и холодного смешивания может обеспечить стабильную подготовку сырья перед экструзией.
Вам нужно надежное решение для горячего и холодного смешивания ПВХ?
ANDA Machinery предлагает оборудование для смешивания ПВХ для промышленного приготовления порошков и экструзионного производства.
Свяжитесь с ANDA Machinery и сообщите свой рецепт, необходимую производительность и текущие проблемы смешивания, чтобы обсудить подходящую систему смешивания ПВХ.


