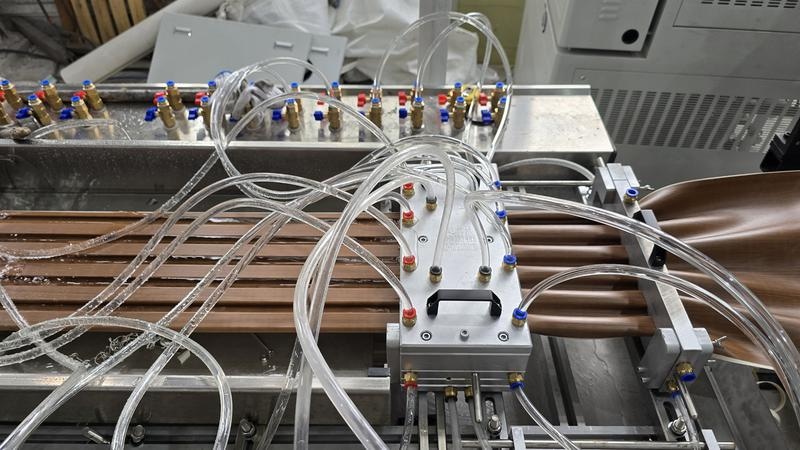
ПВХ -панель изготовления панели изготовления машины
Обзор продукта: Линия по производству потолочных панелей из ПВХ ANDA предназначена для непрерывной экструзии жестких потолочных панелей из ПВХ, используемых под карнизами крыш, свесами крыльца и другими наружными архитектурными конструкциями.
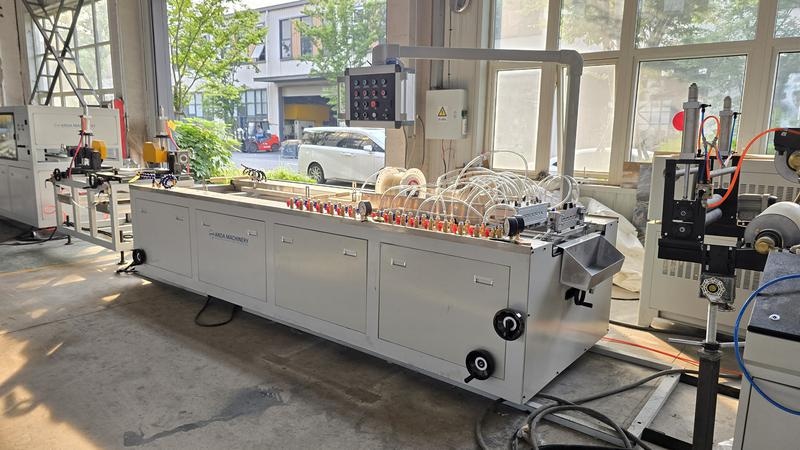
Полная производственная линия включает в себя пластификацию ПВХ, совместную экструзию, при необходимости, формование, вакуумную калибровку, водяное охлаждение, синхронизированную выгрузку, резку и сбор панелей.
Доступны три конфигурации производственной линии для профилей шириной до 400 мм. Доступные диапазоны скорости тяги составляют 1–8 м/мин, 1–10 м/мин и 1–20 м/мин, что позволяет выбрать линию в соответствии с конструкцией перекрытия, рецептурой материала и требуемой скоростью производства.
Максимальная ширина профиля 400 мм.
Три конфигурации производственной линии
Скорость тяги до 20 м/мин.
Главная экструзия и вторичные экструзионные системы
Вакуумная калибровка и контролируемое водяное охлаждение
Синхронная экструзия и вытягивание
Решения для сплошных и вентилируемых потолочных панелей
Дополнительная совместная экструзия поверхностного слоя ПВХ, АСА или ПММА.
Индивидуальные формы для различных конструкций потолочных панелей.
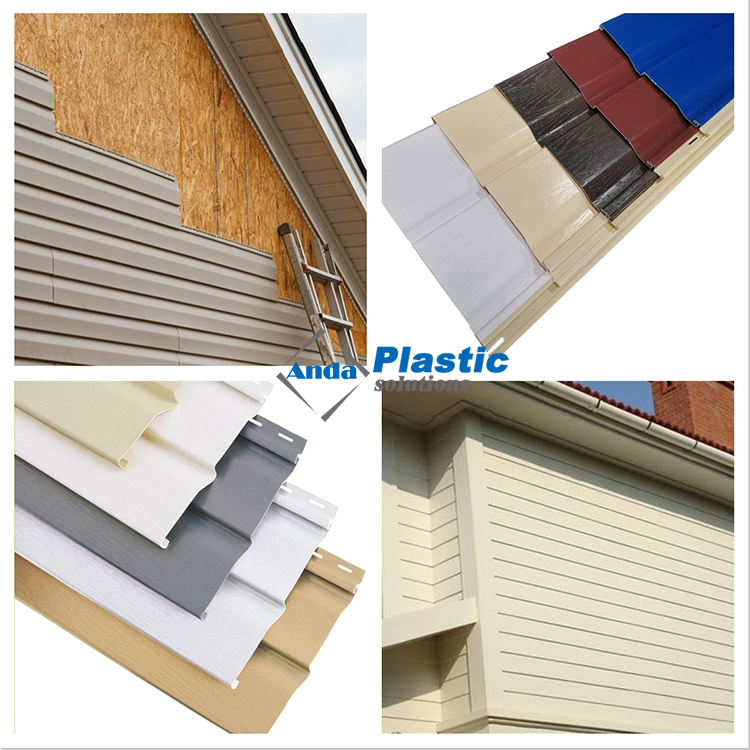
Панели ПВХ-потолка устанавливаются под краями крыши и свесами, чтобы закрыть открытую нижнюю часть конструкции крыши. Различные конструкции панелей могут обеспечить чистую архитектурную отделку, а при добавлении вентиляционных отверстий поддерживать поток воздуха в полость крыши.
Производство этих тонкостенных наружных профилей требует большего, чем просто увеличение скорости экструзии. Текучесть расплава, устойчивость формы, вакуумное давление, охлаждающая способность и скорость вытягивания должны оставаться сбалансированными на протяжении всего производства.
Линия по производству потолочных панелей из ПВХ ANDA настроена на этот непрерывный процесс.
Главный экструдер подготавливает и подает расплав конструкционного ПВХ. Вторичный экструдер можно использовать там, где требуется отдельный поверхностный слой. Объединенный материал проходит через форму потолочной панели перед поступлением в секцию калибровки и охлаждения.
После стабилизации размеров тянущее устройство тянет панель с контролируемой скоростью. Затем режущий блок разделяет непрерывный профиль на необходимые отрезки.
Окончательная конфигурация оборудования выбирается в соответствии с чертежом панели, весом профиля, структурой поверхности, рецептурой материала и производственным заданием.
Софит-панели ПВХ производства линии
С помощью соответствующей пресс-формы и вспомогательного оборудования производственная линия может быть сконфигурирована для:
Софитные панели из массива ПВХ
Вентилируемые софиты из ПВХ
Софитные панели с гладкой поверхностью
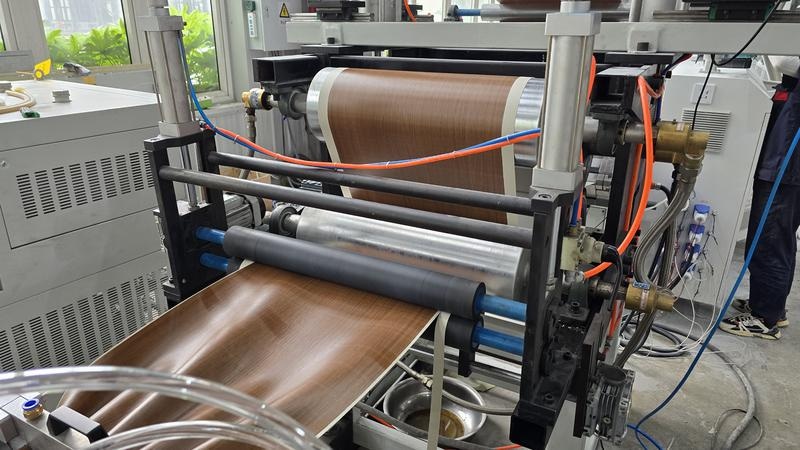
Рельефные панели софита
Одноцветные панели софита
Соэкструдированные потолочные панели
Соединяющиеся профили софитов
Карнизные и свесные панели по индивидуальному заказу
Различная ширина поверхности, конструкции крепления кромок, ребра жесткости и декоративные узоры требуют соответствующих форм и калибровочного инструмента.
Вентиляционные отверстия или прорези обычно требуют дополнительной перфорации или перфорации. Способ перфорации следует выбирать в зависимости от схемы отверстий, толщины панели и требуемой скорости производства.
Конфигурация основного оборудования
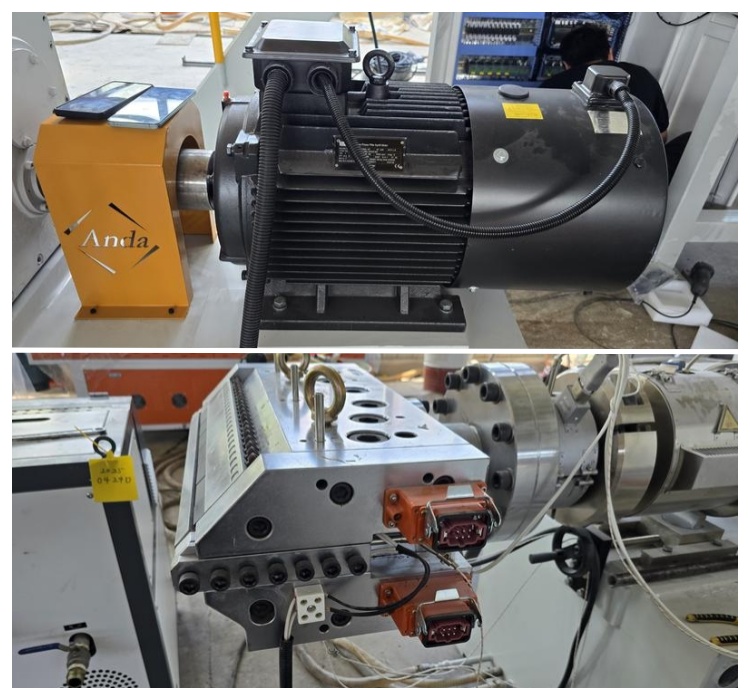
Главный блок экструзии ПВХ
Главный экструдер перерабатывает подготовленный ПВХ-композит и подает конструкционный материал для потолочной панели.
Шнеково-цилиндрическая система должна обеспечивать контролируемую транспортировку, сжатие и пластификацию материала. Стабильное течение расплава поддерживает постоянное давление в форме и распределение толщины стенок.
Важные элементы управления экструзией включают в себя:
Стабильность кормления
Температура ствола
Скорость винта
Крутящий момент винта
Давление расплава
Время проживания
Выход экструзии
ПВХ имеет ограниченное окно обработки. Недостаточное тепло или сдвиг могут вызвать неполную пластификацию, а чрезмерная температура или время пребывания могут привести к обесцвечиванию и деградации материала.
Вторичный экструзионный блок
Каждая перечисленная конфигурация производственной линии включает в себя вторичную экструзионную систему.
Если требуется соэкструдированная поверхность, вторичный блок подает материал поверхностного слоя в форму для совместной экструзии. Главный и вспомогательный экструдеры должны работать в стабильном соотношении, чтобы предотвратить изменение поверхностного слоя.
Система вторичной экструзии может поддерживать составы поверхностей на основе ПВХ, АСА или ПММА, если они совместимы с выбранной формой и производственным процессом.
Требуемый материал поверхности, толщина слоя и условия склеивания должны быть подтверждены путем оценки рецептуры и формы.
Пресс-форма для софитов из ПВХ
Форма определяет основную геометрию готовой панели софита.
Он контролирует:
Общая ширина панели
Толщина панели
Профиль поверхности
Внутренние ребра жесткости
Переплетающиеся края
Крепежные фланцы
Соэкструдированное распределение поверхности
Сбалансированные каналы потока помогают распределить расплав ПВХ по всей ширине формы. Конструкция формы должна компенсировать различия между толстыми структурными секциями и тонкими декоративными секциями.
Для каждого значительно отличающегося поперечного сечения потолочной панели требуется специальная форма.
Калибровочная таблица вакуума
Калибровочный стол получает горячий профиль непосредственно из экструзионной формы.
Вакуумные калибраторы удерживают поверхность и края панели на месте, в то время как контуры охлаждения отводят тепло. Стабильное распределение вакуума помогает поддерживать необходимое поперечное сечение без следов рисования и локальной деформации.
В тарировочной таблице должны быть указаны:
Точное совмещение с формой
Регулируемое вакуумное давление
Контролируемая циркуляция охлаждающей воды
Независимые секции охлаждения, где это необходимо.
Стабильная опора для широких тонкостенных панелей.
Удобная настройка калибратора
Недостаточная калибровка может привести к изменению ширины или плохой форме кромок. Чрезмерный вакуум может оставить следы на поверхности или увеличить сопротивление тяге.
Система водяного охлаждения
Система охлаждения отводит тепло от сформированного профиля перед вытягиванием и резкой.
Равномерное охлаждение особенно важно для потолочных панелей, поскольку неравномерное распределение температуры может привести к изгибу, скручиванию и образованию поверхностных волн.
На эффективность охлаждения влияют:
Температура воды
Поток воды
Конструкция охлаждающего канала
Контакт калибратора
Скорость производства
Толщина стенки профиля
Условия окружающей среды
Когда скорость линии увеличивается, система охлаждения должна отводить больше тепла на том же производственном расстоянии.
Синхронизированное тяговое устройство
Тяговое устройство обеспечивает постоянное тяговое усилие, необходимое для перемещения потолочной панели по производственной линии.
Скорость тяги и давление необходимо регулировать вместе. Недостаточное давление может вызвать скольжение, а чрезмерное давление может деформировать полый или тонкостенный профиль.
Стабильная производительность тяги обеспечивает:
Постоянные размеры панели
Контролируемая толщина стенок
Уменьшенная маркировка поверхности
Стабильная длина резки
Непрерывное производство
Однородные соэкструдированные слои
Контактная поверхность отрыва должна обеспечивать достаточный захват без повреждения готовой панели.
Дополнительная обработка вентиляционных отверстий
Вентилируемые потолочные панели требуют точно расположенных отверстий или прорезей, чтобы обеспечить желаемую открытую площадь и внешний вид.
В зависимости от конструкции панели при вентиляционной обработке могут использоваться:
Онлайн перфорация
Онлайн слоттинг
Автономная перфорация
Штампы по индивидуальному заказу
Метод перфорации следует оценивать в зависимости от ширины, толщины панели, расположения отверстий и скорости линии.
Вентиляционное оборудование зависит от проекта и должно быть подтверждено до завершения проектирования производственной линии.
Система резки и сбора
Режущий блок разделяет непрерывный профиль потолочного перекрытия на необходимую готовую длину.
Время резки должно соответствовать скорости вытягивания. Выравнивание направляющих, состояние полотна и давление зажима влияют на качество резки и точность размеров.
Система сбора поддерживает панель после резки и помогает предотвратить изгиб или повреждение поверхности.
Технические спецификации
Конфигурация производственной линии
СДЖЗ65/132-СДЖЗ45/100 + ЯФ400
SJP75/28-SJZ45/100 + YF400
SJP90/32-SJZ55/110 + YF400
Максимальная ширина профиля
400 мм
400 мм
400 мм
Высота подъема
100 мм
100 мм
100 мм
Скорость вытягивания
1–8 м/мин
1–10 м/мин
1–20 м/мин
Основная экструзионная система
СДЖЗ65/132
SJP75/28
СДЖП90/32
Вторичная экструзионная система
СДЖЗ45/100
СДЖЗ45/100
СДЖЗ55/110
Перерабатывающее оборудование
YF400
YF400
YF400
Подходящий материал
Готовый ПВХ-композит
Готовый ПВХ-композит
Готовый ПВХ-композит
Совместная экструзия поверхностного слоя
Доступно при необходимости
Доступно при необходимости
Доступно при необходимости
Софит Плесень
Индивидуальный дизайн
Индивидуальный дизайн
Индивидуальный дизайн
Часто задаваемые вопросы
Что производит линия по производству софитов из ПВХ?
Компания непрерывно производит жесткие панели ПВХ, используемые под карнизами крыш, свесами крыльцов, балконов и подобных архитектурных конструкций. Геометрия готовой панели определяется экструзионной формой и калибровочным инструментом.
Какова максимальная ширина панели софита?
Три перечисленные конфигурации производственных линий поддерживают максимальную ширину профиля 400 мм. Фактическую ширину панели необходимо подтвердить с помощью чертежа и конструкции пресс-формы.
Какова максимальная скорость производства?
Максимальный указанный диапазон регулировки тяги составляет 1–20 м/мин для конфигурации SJP90/32-SJZ55/110 + YF400.
Фактическая стабильная скорость производства зависит от веса панели, рецептуры, формы, эффективности калибровки, охлаждающей способности и требований к качеству.
Может ли линия производить различные конструкции потолочных панелей?
Да. Панели различных поперечных сечений могут быть изготовлены путем замены формы и подбора соответствующих калибровочных инструментов.
Экструдер и последующее оборудование должны иметь достаточную мощность для выбранной ширины, веса и скорости производства панели.
Может ли линия производить вентилируемые потолочные панели?
Да, если линия оснащена подходящим оборудованием для обработки вентиляционных отверстий.
Поскольку рисунок отверстий в разных продуктах различается, систему перфорации или перфорации следует выбирать в соответствии с чертежом панели и требуемой скоростью линии.
Почему производственная линия включает в себя вторичный экструдер?
Вторичный экструдер может поставлять отдельный поверхностный материал для соэкструдированных потолочных панелей.
Это позволяет обрабатывать корпус из структурного ПВХ и поверхностный слой в одной и той же форме. Материалы и коэффициент экструзии должны быть подтверждены для каждого продукта.
Можно ли использовать ASA или PMMA для поверхностного слоя?
Решения для поверхностного слоя ПВХ, АСА или ПММА можно оценить по совместимости формы и материала.
Устойчивость готового продукта к атмосферным воздействиям должна быть проверена путем тестирования конкретного состава.
Может ли одна линия производить как сплошные, так и вентилируемые панели?
Одна и та же базовая экструзионная линия может поддерживать цельные и вентилируемые конструкции путем замены формы, калибровочного инструмента и установки обработки вентиляции.
Технико-экономическое обоснование должно быть подтверждено двумя чертежами панелей.
Как контролируется плоскостность панели?
Плоскостность зависит от сбалансированного потока формы, правильной калибровки, стабильного вакуумного давления, равномерного водяного охлаждения и синхронизированного вытягивания.
Состав материала и распределение толщины стенок также влияют на плоскостность.
Соответствует ли максимальная скорость вытягивания фактической скорости производства?
Нет. Максимальная скорость вытягивания является пределом регулировки оборудования.
Фактическая скорость производства ограничена производительностью расплава, весом профиля, временем охлаждения, требованиями к штамповке и качеством готовой панели.
Может ли электрическая конфигурация соответствовать местным стандартам электропитания?
Требуемое напряжение, частота и фаза должны быть предоставлены до начала производства. Окончательная электрическая конфигурация будет указана в техническом предложении.
Какая информация необходима для коммерческого предложения?
Пожалуйста, предоставьте чертеж панели, ширину, толщину, вес, рецептуру, требования к поверхностному слою, расположение вентиляционных отверстий, целевую производительность, длину резки и электрический стандарт.
Обзор продукта: Высокоскоростной смеситель для нагрева и охлаждения ПВХ ANDA предназначен для смешивания, нагрева и охлаждения порошка ПВХ, добавок, стабилизаторов, наполнителей и других совместимых ингредиентов перед экструзией или дальнейшей обработкой. Серия SRL-Z сочетает в себе высокоскоростной смеситель горячего действия и смеситель охлаждения для приготовления сухой смеси ПВХ. Он подходит для компаундирования материалов в трубах из ПВХ, оконных профилях, стеновых панелях, листах, плитах и совместимых производственных приложениях из ДПК.
Anda Украшение ПВХ искусственное мраморное листовое машина применяется для производства листа из ПВХ с шириной 1220 мм и длиной с 2440 мм, толщиной в основном от 2,5 до 4 мм. Поверхность листа ПВХ обычно обрабатывается горячей штампочки или ламинированием, а затем покрыта ультрафиолетовым лаком. Переключив пленку с разным цветом. После покрытия ультрафиолетового глянцевого лака поверхность листа из ПВХ является более гладкой и носимой. Он также может производить пол LVT путем некоторой регулировки и с связанными вспомогательными машинами.
Машина изготовления Мраморного листа ПВХ применяется для производства листа из ПВХ с шириной 1220 мм и длиной с 2440 мм, толщиной в основном от 2,5 до 4 мм. Поверхность листа ПВХ обычно обрабатывается горячей штампочки или ламинированием, а затем покрыта ультрафиолетовым лаком. Переключив пленку с разным цветом. После покрытия ультрафиолетового глянцевого лака поверхность листа из ПВХ является более гладкой и носимой. Он также может производить пол LVT путем некоторой регулировки и с связанными вспомогательными машинами.
Линия по производству полов LVT в основном производит полы LVT шириной 1200 мм и толщиной 1,5-3 мм. Он имеет такие преимущества, как высокая степень автоматизации, простота эксплуатации, стабильная и надежная производственная деятельность и высокая производительность.
Профиль WPC - это новый тип материала для защиты окружающей среды, изготовленный из полиэтилена, полипропилена или ПВХ с растительными волокнами путем смешивания и экструзии.По сравнению с обычным материалом, он имеет характеристики водонепроницаемости, влагостойкости, защиты от насекомых, защиты окружающей среды и т. д.
Машина для изготовления дверных и оконных профилей из ПВХ в основном состоит из конического двухшнекового экструдера, охлаждающего стола, транспортировочного станка, отрезного станка и укладчика. С помощью различных форм мы можем производить различные профили из ПВХ, такие как: оконные дверные профили из ПВХ, стеновые панели из ПВХ, подоконники из ПВХ, дверные доски для шкафов, короба для штор, грузовые перевозки из ПВХ, кабельные каналы, плинтусы из ПВХ, защитные уголки из ПВХ и так далее. Заменив шнековый цилиндр и форму, мы также можем производить изделия из ДПК на основе ПВХ, такие как: стеновые панели из ДПК, молдинги для оконных и дверных рам из ДПК, плинтусы, дверные доски из ДПК и т. д.
Экструзионная машина для кабельных каналов из ПВХ / производственная линия / машина для изготовления в основном используется для изготовления небольших профилей из ПВХ, таких как плинтус из ПВХ, угловой профиль для стен, профиль для кабельных каналов из ПВХ с различной формой сечения и высотой.поверхность профиля/панели ПВХ может быть обработана печатью и покрыта глянцевым маслом, или термопечатью, или ламинированием, что может создать хороший декоративный эффект для кухни, туалета, балкона и т. д.
Линия по производству стеновых панелей из бамбукового угля предназначен для непрерывного экструзионного производства декоративных стеновых панелей из бамбукового угля различных профилей, размеров и отделки поверхности. Полная линия включает в себя конический двухшнековый экструдер, экструзионную головку, изготовленную по индивидуальному заказу, вакуумный калибровочный стол, систему охлаждения, устройство вытягивания, режущую машину и укладчик. Anda Оборудование может настроить производственную линию в соответствии с рецептурой материала бамбукового угля, профилем стеновых панелей, размерами, целевой производительностью и требованиями к отделке поверхности.
Линия по производству жалюзийных панелей ANDA из ДПК производит жалюзи, рифленые, реечные и декоративные стеновые панели на основе ПВХ. Он объединяет подачу, экструзию, калибровку, охлаждение, вытяжку и резку. Опциональное горячее тиснение позволяет создать различную декоративную отделку. Путем замены форм можно изготавливать панели разных размеров и профилей. Основные производственные возможности:
Производит жалюзи из ДПК и рифленые стеновые панели.
Поддерживает ширину эталонной панели от 200 до 600 мм.
Коническая двухшнековая экструзионная система
Многозонный ПИД-регулятор температуры
Синхронизированная скорость экструзии и вытягивания
Дополнительная онлайн-система горячего тиснения
Индивидуальные формы для различных профилей панелей
Ориентировочная суточная производительность до 8000 кг*
Обзор продукта: Линия по производству потолочных панелей из ПВХ ANDA предназначена для непрерывного производства жестких потолочных панелей из ПВХ и полых декоративных потолочных профилей.
Полная линия включает в себя пластификацию ПВХ, формование форм, вакуумную калибровку, водяное охлаждение, синхронизированную вытяжку и автоматическую резку. Для декоративной отделки поверхности можно добавить дополнительное оборудование для горячего тиснения или ламинирования.
Четыре конфигурации машины поддерживают стандартную ширину панелей от от 200 мм до 600 мм. Эталонная производственная мощность варьируется от более чем От 800 м² до 3300 м² в день, в зависимости от веса панели, состава ПВХ, конструкции формы и условий охлаждения.
Ширина панели 200–600 мм.
Четыре конфигурации производственной линии
Референтная производительность выше 800–3300 м²/день.
ПИД-регулятор температуры
Экструзия с переменной скоростью и вытягивание
Дополнительное онлайн-горячее тиснение
Изготовленные на заказ формы для различных потолочных профилей
Линия по производству потолочных панелей ПВХ используется для производства потолочной плитки ПВХ размером 595х595, 600х600, 603х603. Поверхность потолочной плитки из ПВХ может быть обработана методом горячего тиснения для придания различного цвета или рисунка, чтобы соответствовать различному стилю оформления.
Линия по производству кромки ПВХ с каландровым охлаждением используется для производства кромки ПВХ различной ширины, формы сечения и толщины. Поверхность кромки ПВХ может быть обработана трехцветной печатью и покрыта глянцевым маслом или термопереносной печатью.
Машина для изготовления дверных досок из ПВХ предназначена для производства жестких дверных досок из ПВХ посредством непрерывного процесса экструзии. Доступный в конфигурациях YF700, YF800 и YF900, он поддерживает максимальную ширину плит 700 мм, 800 мм и 1000 мм, с производственной мощностью до 10 000 кг в день. Машина обеспечивает стабильную экструзию, точный контроль температуры и гибкие возможности конфигурации для производителей дверных досок из ПВХ.
Обзор машины для производства водопроводных труб из ПВХ: Машина для изготовления водопроводных труб из ПВХ предназначена для непрерывного производства труб из ПВХ и ПВХ для водоснабжения, сельскохозяйственного орошения, обустройства колодцев, дренажа и других применений, связанных с транспортировкой жидкостей.
Широкий ассортимент труб: производит трубы ПВХ/НПВХ диаметром 16–800 мм.
Высокая производительность: Доступная производительность примерно 150–1300 кг/ч.
Полный производственный процесс: включает в себя экструзию, формование, вакуумную калибровку, транспортировку, резку, штабелирование и дополнительную раструбовку.
Гибкое производство труб: можно производить трубы разного диаметра и толщины стенок, меняя подходящий инструмент.
Стабильное и автоматизированное управление: ПЛК Siemens и управление нагревом SSR поддерживают централизованное управление и стабильную экструзию.
Применение в водопроводных трубах: подходит для водоснабжения, сельскохозяйственного орошения, обсадных труб, дренажных труб и труб для транспортировки жидкостей.
Машина для изготовления кабелепроводов из ПВХ предназначена для эффективного производства электромонтажных труб из ПВХ и ПВХ для защиты кабелей и проводки.
Двойной выход: одновременно производит две трубы кабелепровода для более высокой эффективности.
Размер трубы: Поддерживает диаметр кабелепровода **16–63 мм**.
Высокая производительность: производственная мощность примерно **125–200 кг/ч**.
Стабильная экструзия: коническая двухшнековая конструкция обеспечивает стабильную обработку ПВХ.
Гибкое производство: путем смены оснастки можно производить трубы разных размеров и толщины стенок.
Простое управление: интеллектуальное управление температурой и скоростью инвертора упрощают работу.
 Pусский